Контроль геометрии при возведении и монтаже металлоконструкций и инженерного оборудования для промышленных объектов — одна из тех дисциплин, где мало заметных ошибок приводят к дорогостоящим последствиям. В условиях Свердловской области и Першоу́ральска сезонные перепады температур, плотная сетка транспортных маршрутов и наличие тяжёлого технологического оснащения делают задачу предсказуемости деформаций и соблюдения допусков особенно актуальной. Неправильно учтённая усадка, перекос кранового пути или смещение опорного фланца приводят к заеданию механизмов, ускоренному износу и длительным простоем.
Почему контроль геометрии важен
Нарушение геометрии на стадии монтажа перерастает в технологические проблемы на эксплуатации: неправильная ось крана уменьшает ресурс роликов и рельса, перекосы приваренных узлов вызывают концентрацию напряжений и трещинообразование, нестыковки фланцевых соединений усложняют пуск и опробование инженерных систем. Контроль геометрии — это не только проверка совпадения с чертежом, но и предсказание поведения конструкции при натурных воздействиях: сварках, затяжках болтов, сезонных температурных изменениях и взаимодействии с фундаментом.
Ключевые термины и их значение
— Допуск — максимально допустимое отклонение от номинальной геометрической величины, устанавливаемое проектом или стандартами; служит границей приемлемости качества монтажа.
— Монтажная разбивка — перенос проектных координат и отметок на строительную площадку для точной установки опор и элементов.
— Геодезия — совокупность измерительных процедур для определения точных положений точек и линий на местности с привязкой к единой системе координат.
— Усадка (в контексте сооружений) — изменение размеров и конфигурации конструкции вследствие сварочного процесса, охлаждения металла, давления собственной массы или уплотнения материалов фундамента.
Основные источники отклонений
1. Фабричные допуски и последовательность сборки
При изготовлении элементов на заводе всегда остаются допуски; сочетание нескольких элементов с максимальными отклонениями даёт суммарную неточность. Неправильно заданная последовательность сборки усиливает эти несоответствия за счёт накопленной погрешности.
2. Технология сварки и усадочные деформации
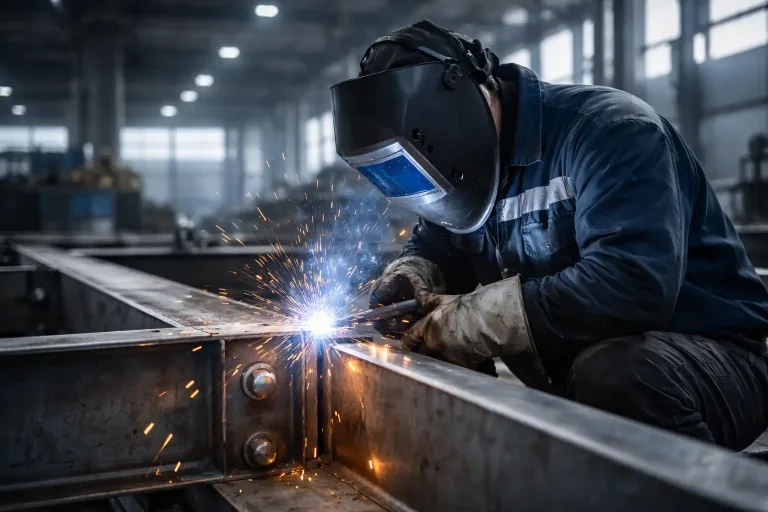
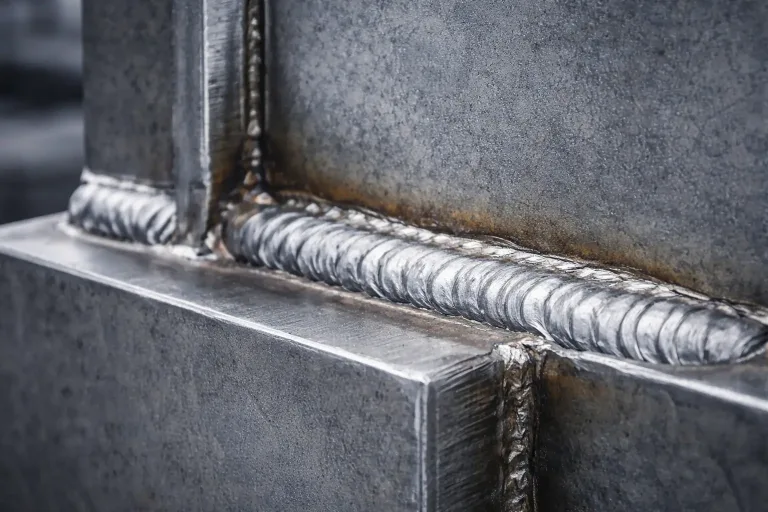
Сварка приводит к локальному нагреву и последующей усадке металла; неравномерность сварных швов вызывает искривление балок и ферм. Отсутствие компенсационных швов и преднапряжения увеличивает риск деформаций при окончательном сборе.
3. Транспортировка и хранение
Прогибы при погрузке/разгрузке, неравномерная опора при хранении, ударные нагрузки при перевозке — всё это изменяет исходную геометрию деталей.
4. Осадки и неровности фундаментов
Даже при качественном бетонировании неизбежны локальные смещения и трещины. Появление перепада уровней между опорами ведёт к перераспределению нагрузок в металлоконструкции.
5. Тепловые воздействия
Сезонные перепады температуры в Свердловской области и локальный нагрев при сварочных работах вызывают линейные расширения и неравномерные деформации, особенно в длинных прогонах и каркасных системах.
6. Монтажные нагрузки и временные схемы опирания
Временные строповочные точки, монтажные прихватки, временные подкосы и укосины создают нештатные усилия, которые остаются в конструкции, если не демонтированы вовремя.
Методы прогнозирования и контроля геометрии
Прогнозирование геометрических изменений начинается на стадии рабочей документации и продолжается на площадке. Несколько практик и инструментов заслуживают особого внимания.
1. Координация проектных допусков и монтажной разбивки
На стадии проекта задать кумулятивные допуски для сборочных швов и соединений, учесть поиск и компенсаторы при стыковке больших модулей. Монтажная разбивка — обязательная операция, при которой проектные отметки переводятся в реальное положение на объекте; при этом следует фиксировать опорные геодезические пункты и регулярно проверять их состояние.
2. Деформационный расчёт и преднапряжение
Деформационный расчёт (предварительная оценка изменений формы и положения конструкции под воздействием сварки, тяжестей, температур) помогает предсказать направления искривлений. Применение преднапряжения, выбор последовательности сварки и расположение швов позволяют уменьшить остаточные деформации.
3. Применение программного моделирования и цифрового двойника
Цифровые модели конструкций с учётом сборочных допусков и монтажных последовательностей позволяют просчитывать критические этапы, где накапливаются максимальные отклонения. Это помогает принять решения о предварительной сварке, прецизионной обработке мест сопряжения или установке компенсационных элементов.
4. Геодезический контроль на всех этапах
Геодезия — измерительные процедуры, обеспечивающие точное расположение элементов; включает применение тахеометров (total station), лазерных трекеров, нивелиров и 3D‑сканеров. Раннее и частое съёмочное закрепление контрольных точек позволяет быстро выявлять отклонения от базовой оси и нивелировать ошибки до сборки смежных элементов.
5. Прецизионная механическая подгонка и регулировка
Использование шпатлёвочных планок, клиньев, регулировочных болтов и гидравлических домкратов для точной подгонки и выверки фланцев и опорных плоскостей. После окончательной фиксации следует провести повторный геодезический контроль и учесть возможную «выровняемость» при окончательном затягивании болтов.
Специфика крановых путей и тяжёлого оборудования
Краны и тяжёлое технологическое оборудование — одни из самых требовательных к геометрии элементов. Несогласованность продольной и поперечной осей, профиля рельса и ровности опор приводит к вибрациям, ударным нагрузкам и преждевременному износу подшипников.
Особенности работы с крановыми путями:
— Производить контроль седловых отметок и профильной кривизны рельса на временных и окончательных опорах.
— Учитывать температурные зазоры и возможность линейного удлинения пролетов; предусматривать плавающие опоры и компенсаторы.
— Согласовать положения монтажных сварных швов с местами установки конечных упоров и тормозных устройств.
Работа с технологическим оборудованием (насосы, компрессоры, редукторы):
— Обеспечить точность установки фланцев и базовых плит; перекос опорной плиты на миллиметры приводит к крутильным моментам и утечкам.
— Проводить комплексную юстировку валов и валопропусков без натягивания на место; юстировка — процесс совмещения осей для минимизации дисбаланса.
Организационные меры, снижающие геометрические риски
Технические решения работают только при адекватной организации работ. Некоторые организационные практики существенно упрощают управление геометрией:
— Формирование ответственных за геодезию и контроль допусков со строгой процедурой приёмки этапов.
— Планирование последовательности монтажа с учётом предсказанных деформаций и с фиксированными промежуточными проверками.
— Контроль качества изготовления с обратной связью к заводам‑изготовителям для коррекции погрешностей до поставки.
— Создание стратегии временных опор и укосин с расчётом их съёма и влияния на остаточные напряжения.
Практические рекомендации
— Сформулировать допустимые геометрические допуски для узлов сборки и привести их в одну таблицу для монтажной бригады.
— Сопоставлять проектные оси с натурными геодезическими базами до начала монтажа.
— Завести регистрацию геодезических пунктов и проводить их съёмку до и после критических операций.
— Прогнозировать деформации при сварке и формировать последовательность швов с учётом компенсационных швов.
— Выполнять деформационный расчёт для длинных прогонов и предлагать прецизионную предрегистрацию деталей.
— Контролировать качество транспортировки и хранить элементы на ровных опорных плоскостях с документированием.
— Применять лазерные трекеры или 3D‑сканирование для сложных сопряжений и модульных блоков.
— Предусматривать регулировочные элементы (клинья, шпонки, пакеры) в местах опирания и фланцев.
— Планировать временные схемы опирания и фиксировать их влияние на финальную геометрию.
— Проводить ступенчатую приёмку: по прихваткам — по окончательной сварке — после затяжки креплений.
— Оценивать влияние сезонных температур и проектировать плавающие элементы там, где это критично.
— Документировать все измерения и изменения в исполнительной геодезической съёмке.
Сценарии монтажа: практические примеры
Сценарий 1. Монтаж пролёта металлокаркаса с крановыми путями
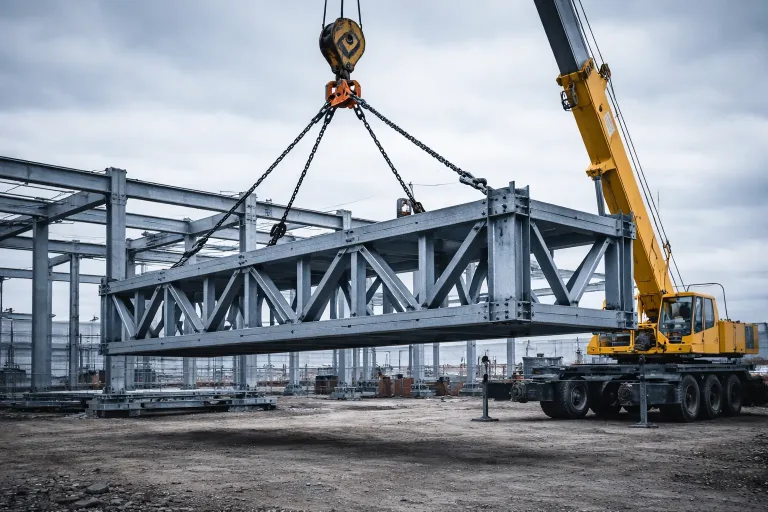
При монтаже пролёта сначала закрепляются геодезические базы и базовые опорные плиты. После предварительной установки прогонов проводится съёмка контрольных точек; выявленные отклонения компенсируются подкладными клиньями и регулировочными болтами. Сварные швы выполняются по заранее разработанной схеме с чередованием по сторонам пролёта, чтобы избежать накопления однонаправленных деформаций.
Сценарий 2. Установка тяжёлого технологического модуля на фундаментные анкеры
Перед монтажом выполняется съёмка фундаментных болтов и проверка их расположения относительно проектной оси. Модуль устанавливается на регулировочные прокладки, производится черновая выверка, затем — закрепление прихватками и окончательная юстировка фланцев. После окончательной затяжки проводится повторный геодезический контроль и составление акта соответствия.
Сценарий 3. Сборка модульных блоков в стеснённых условиях Пervouralsk
Для объектов в городской черте и промышленной зоне с ограниченной площадью оптимальна модульная сборка с применением цифрового контроля сопряжений. Модули собираются по позициям в заводских условиях с учётом проектных допусков, на площадке проводится согласование сопряжений и шлифовка поверхности под фланцы перед окончательной сборкой.
Техническая культура и долгосрочная эксплуатация
Управление геометрией — не разовая операция, а интегральная часть технической культуры предприятия. Регулярные инспекции, учёт эксплуатационных изменений и своевременные корректировки в рамках профилактических работ продлевают срок службы конструкций и оборудования. Академичность расчётов должна сочетаться с прагматикой замеров: хорошая геодезическая база, последовательность действий и документированная история изменений — гарантия предсказуемости.
Короткое заключение о практической пользе подхода
Системный контроль геометрии и продуманная монтажная дисциплина сокращают количество переделок, повышают надёжность технологического оборудования и уменьшают риски простоев. Предсказуемость формы конструкции на всех стадиях — инвестиция в ресурс и безопасность промышленного объекта.